

-


-


-


WeChat
Производство корпусов: надежные решения для промышленности
2026-10-26
Производство корпусов — не фоновая задача. Это фундамент надёжности любого промышленного устройства. Мы не раз сталкивались с ситуацией: высокоточный модуль работает без сбоев в лаборатории, но выходит из строя через три месяца в полевых условиях — из-за перегрева, вибрации или неправильно подобранной механической защиты. Именно здесь проявляется реальная ценность грамотного производства корпусов: это не оболочка, а активный элемент системы.
Когда стандарты становятся критерием выбора
В железнодорожной сигнализации допустимый зазор между панелью и рамой — не больше 0,15 мм. В авиационных системах связи — обязательна сертификация по UL 94 V-0 и устойчивость к вибрации до 2000 Гц. В силовой электронике — требование к теплорассеянию 85 Вт/м² при температуре окружающей среды +60 °C. Эти цифры не абстракция. Они определяют, будет ли корпус просто «держать форму» или станет частью термического и электромагнитного баланса всей установки.
На практике мы видим: заказчики, которые начинали с дешёвых универсальных решений, через полгода переходят на инженерные корпуса — не из-за бюджета, а из-за отказов в эксплуатации. Проблема не в материале, а в отсутствии интеграции: не учтена жёсткость крепления под нагрузку, не спроектирована система экранирования для аналоговых цепей, не предусмотрены каналы для кабель-менеджмента при плотной компоновке. Производство корпусов здесь — это инженерная дисциплина, а не механическая сборка.
Гибкость без потери стандарта — как это работает на практике
Некоторые считают: «серийное производство» и «индивидуальный заказ» — взаимоисключающие понятия. На деле — это вопрос организации процесса. Мы работали с российской компанией, которая выпускает оборудование для видеонаблюдения в агрессивных климатических условиях. Им требовался корпус с IP66, двойным экранированием и возможностью монтажа трёх разных типов плат — в одном форм-факторе. Стандартные решения не подходили: либо не хватало места под радиаторы, либо не обеспечивалась герметичность при наличии 12 кабельных вводов.
Решение было найдено за 11 дней: адаптация модульной линейки RXA под специфические размеры, замена стандартных уплотнителей на EPDM с рабочим диапазоном от −45 до +90 °C, доработка крепёжных точек под вибронагрузку. Ключевой момент — не «изготовление по чертежу», а совместная проработка ТЗ: инженеры заказчика и наша команда корректировали конструкцию параллельно с расчётом теплового поля. Результат — 120 штук в срок, без доработок на месте монтажа.
Почему совместимость с RITTAL и SCHROFF — это не маркетинг
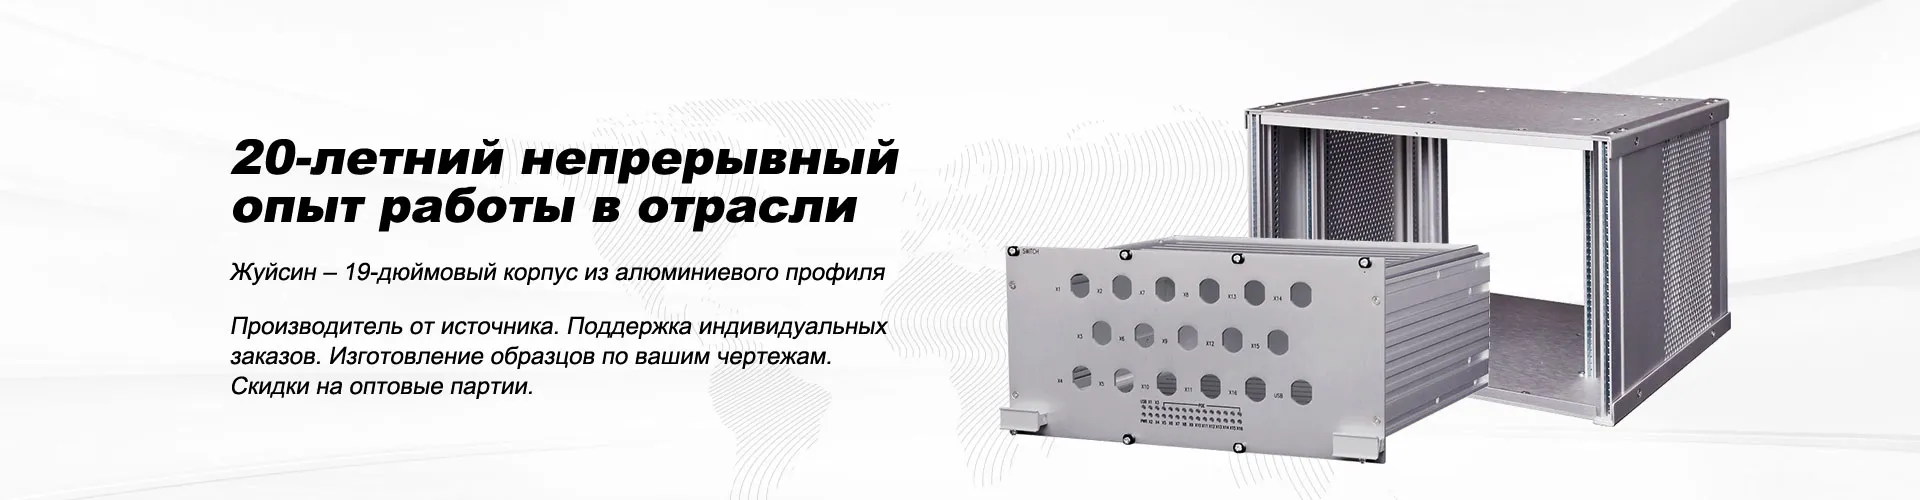
Совместимость — не про «похожие размеры». Это про повторяемость посадочных мест под DIN-рейку, допуски на глубину монтажной панели ±0,3 мм, шаг резьбы M6 на всех несущих стойках, соответствие крутящему моменту затяжки 1,2 Н·м. Мы проводили тест-монтаж: корпуса серии VE устанавливались в существующие стойки RITTAL TS8 без адаптеров. Панели от шкафов AD точно совпадали по креплению с модулями ELMASEF. Это стало возможным благодаря единому цифровому сквозному циклу — от CAD-модели до ЧПУ-обработки, где каждый инструмент калибруется ежесменно.
Строгость контроля — не на бумаге. На заводе в Ляньюньгане входной контроль включает спектральный анализ состава алюминия, измерение толщины цинкового покрытия (не менее 12 мкм), проверку плоскостности панелей на координатно-измерительной машине. Отклонение более 0,2 мм — брак. Такой подход исключает «попадание в допуск» за счёт накопления погрешностей на каждом этапе.
Производство корпусов — когда «малая партия» становится преимуществом
На рынке часто доминируют два полюса: массовые решения «под всё» и дорогие единичные изделия. Но реальные проекты живут в промежутке. Например, поставка 47 штук мобильных стоек 19″ для испытательного полигона — с изменённой высотой, усиленными колёсами и встроенной системой заземления. Или 89 корпусов RXE с лазерной гравировкой QR-кода и индивидуальной цветовой маркировкой под клиентский стандарт.
ООО Жуйшансин Коммуникационное Сигнальное Оборудование (Ляньюньган) делает ставку именно на этот сегмент: быстрая адаптация, отработка образца за 5–7 рабочих дней, выпуск от 10 до 500 штук без перенастройки производства. Нет «минимального заказа» — есть техническая возможность. И это не компромисс. Это результат интеграции R&D, проектирования и цехового управления в одном контуре. Когда инженер, конструктор и технолог работают в одной системе — сроки сжимаются, а качество растёт.
Производство корпусов сегодня — это не про «металл и болты». Это про предвидение отказов, совместимость с экосистемой оборудования, адаптацию под логистику и условия монтажа. Выбор — не между брендом и ценой. Выбор — между решением, которое работает «здесь и сейчас», и решением, которое будет работать через пять лет. И этот выбор начинается с первого технического запроса.


