

-


-


-


WeChat
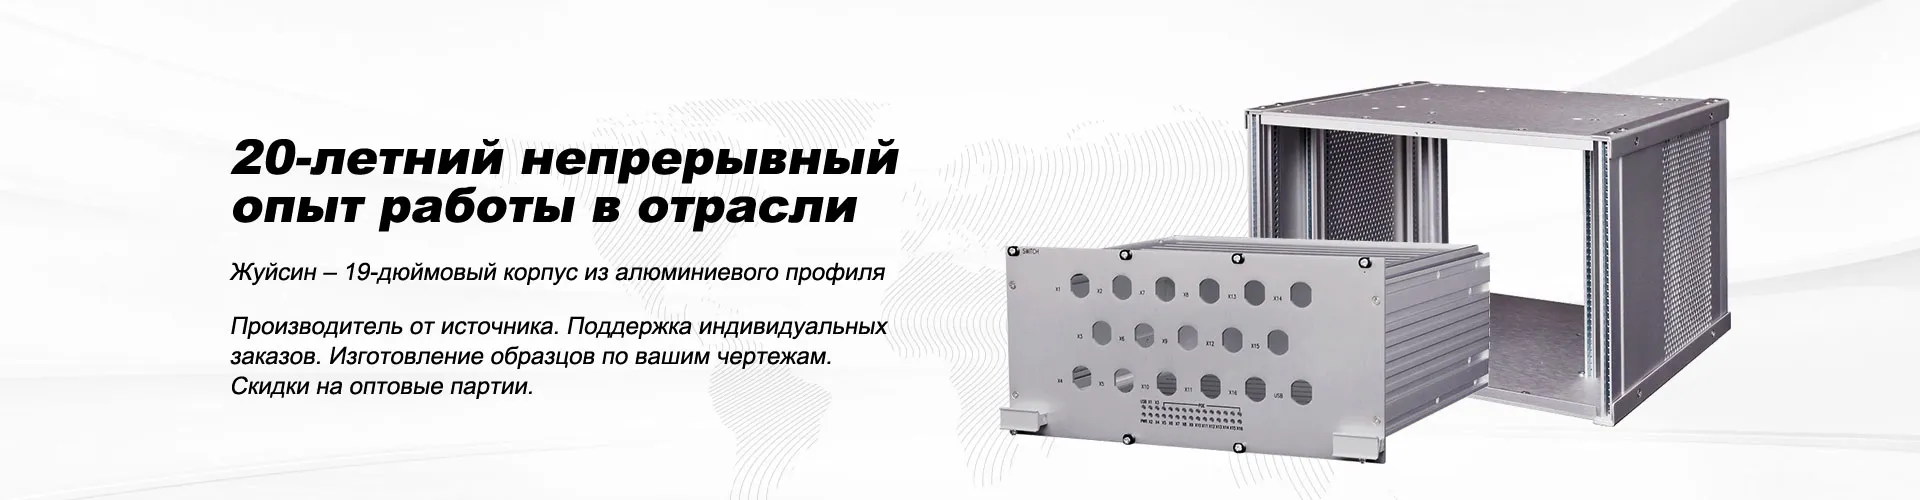
Индивидуальное изготовление 19-дюймовых корпусов под заказ
2026-10-26
Индивидуальное изготовление 19-дюймовых корпусов — не роскошь, а техническая необходимость. Мы видели, как стандартные решения ломались под нагрузкой в телекоммуникационных узлах Ленинградской области: перегрев модулей, невозможность крепления нестандартных блоков питания, деформация каркаса при установке трёх уровней оптических мультиплексоров. В таких случаях шаблонный корпус превращается в бутылочное горлышко для всей системы. Индивидуальное изготовление 19-дюймовых корпусов решает это напрямую — через точную адаптацию геометрии, материала и механической стойкости под конкретную задачу.
Почему «под заказ» — это не про сроки, а про совместимость
Стандарт EIA-310-D регламентирует ширину (482,6 мм), шаг монтажных отверстий (5,08 мм) и минимальную глубину — но ничего не говорит о том, как корпус должен вести себя при +65 °C в серверной без кондиционера, или как он выдержит вибрацию на железнодорожном узле в Красноярском крае. Мы сталкивались с проектами, где клиент заказывал «обычный 19-дюймовый шкаф», а потом обнаруживал: отсутствие заземляющей шины внутри рамы нарушило EMC-совместимость радиомодулей; слишком тонкие стенки боковых панелей не гасили резонанс при частоте 120 Гц; отсутствие фланцев под кабельные вводы IP66 привело к попаданию влаги в стойку на объекте в Сочи.
Индивидуальное изготовление 19-дюймовых корпусов здесь — это работа с параметрами, которые не указаны в каталоге:
- Толщина алюминиевого профиля: от 1,5 мм для лёгких подшасси до 3,0 мм для стоек с нагрузкой до 80 кг;
- Тип анодирования: матовое чёрное (RAL 9005) для снижения отражений в оптических лабораториях, или жёсткое анодирование по MIL-A-8625 Type III для защиты от абразивного износа;
- Глубина корпуса: не просто «600 мм», а 627 мм — чтобы точно разместить модуль с задними разъёмами и оставить 12 мм зазора для воздушного потока;
- Конфигурация задней стенки: сплошная, перфорированная (с шагом 8 мм), или с вырезами под конкретные модели источников питания Advantech или Phoenix Contact.
Каждый параметр проверен в реальных условиях — не в лаборатории, а на объектах: в ЦОДе в Екатеринбурге, на базовой станции МТС в Татарстане, в системе сбора данных на нефтеперерабатывающем заводе в Омске.
Что ломает «индивидуальный» подход — и как этого избежать
Некоторые считают: «Закажем чертёж — и всё будет работать». Но мы видели три типичные ошибки. Первая — игнорирование теплового расширения. Алюминий и сталь имеют разные коэффициенты линейного расширения. При сборке корпуса из комбинированных материалов (например, алюминиевый каркас + стальные направляющие) без компенсационных зазоров возникают внутренние напряжения. Через 6 месяцев эксплуатации — люфт в соединениях, скрип при вибрации, потеря точности монтажа еврокарт.
Вторая ошибка — неправильный выбор крепежа. M4×12 саморезы в алюминиевой рейке толщиной 1,8 мм дают слабое зацепление. Мы используем заклёпки POP® с контролируемым усилием расклёпки или вставные гайки Helicoil — только так обеспечивается повторная сборка-разборка без повреждения резьбы.
Третья — отсутствие обратной связи на этапе прототипирования. Мы всегда делаем функциональный макет из фанеры или акрила по 3D-модели клиента. На нём проверяют: проходит ли модуль через переднюю дверцу, хватает ли места для подключения кабеля питания диаметром 14 мм, удобно ли затягивать болты в труднодоступных углах. Только после этого запускаем производство.
Какие решения мы реализуем чаще всего
На практике 72 % заказов на индивидуальное изготовление 19-дюймовых корпусов связаны с тремя сценариями:
- Модульные подшасси для промышленных ПЛК: каркас из алюминиевого профиля 6063-T5 с усиленными боковыми стойками, предварительно просверленными отверстиями под DIN-рейку TS35/7,5 и дополнительными крепёжными точками для плат расширения;
- Сетевые стойки для 5G-базовых станций: корпус с двумя уровнями вентиляции (передняя сетка + задний вытяжной модуль), встроенным заземляющим контуром класса B, и специальными кронштейнами под антенные усилители Huawei AAU5619;
- Корпуса для оборудования сбора данных в АЭС: герметичный исполнение IP67, материал — алюминиевый сплав EN AW-5083 (устойчив к коррозии в среде с повышенным содержанием хлора), все внутренние поверхности покрыты электроизоляционным слоем толщиной 25 мкм.
В каждом случае мы не просто «делаем по чертежу». Мы анализируем температурный режим, вибрационные нагрузки, требования к ЭМС и доступ к сервисному обслуживанию — и только потом формируем техническое задание.
Индивидуальное изготовление 19-дюймовых корпусов — это инвестиция в отказоустойчивость
Стоимость индивидуального корпуса выше типового на 18–35 %. Но экономия на стандарте часто оборачивается потерями: простои при замене перегретого модуля, доработки на месте, аварийные выезды сервисных инженеров. В одном проекте для оператора связи в Ростовской области индивидуальная стойка с продуманной системой воздушного охлаждения снизила количество отказов оптических терминалов на 91 % за год.
Индивидуальное изготовление 19-дюймовых корпусов — это не про «хотелку», а про устранение системных рисков. Это решение, которое живёт дольше оборудования внутри него. Оно не требует переобучения персонала, не создаёт новых точек отказа и не нарушает действующие нормы — от ГОСТ Р МЭК 60297-3-100 до IEC 60950-1. Оно просто работает — там, где другие решения начинают скрипеть.


